|
|
|
|
|
Light封面文章 | 散射成刃:干涉散射光学断层实现无损晶圆切片 |
|
|
导读
在半导体、激光晶体和先进光学制造中,晶圆切片并不是一道附属性工序,而是一项直接牵动材料利用率、器件良率与制造成本的基础技术。切片越薄、表面质量越好、切片损耗越小,对于同样一块原材料就可以转化为更多高质量的晶片,后续抛光、外延和器件加工也就拥有更大的工艺余量。
长期以来,工业切割始终面临一个核心难题:切缝太宽,切口太粗糙。当前主流的晶圆切片技术包括金刚石线锯与激光辅助切片。二者均面临共同的物理极限:切口宽度通常为20–50微米。以厚度100微米的晶圆为例,切口体积占整片材料体积的约30%——这意味着近三分之一的昂贵材料被加工为碎屑或无法利用的损伤层,严重制约着成本和材料利用率。
针对这一瓶颈,研究团队提出了干涉散射光学断层切片(interferometric Scattering Optical Tomoslicing,i-SOT)技术。该技术并不单纯依赖焦斑本身完成切片,而是通过精确控制相邻飞秒激光脉冲之间的空间间隔,利用材料内部纳米种子的相干散射机制,引导纳米狭缝沿预定方向连续生长,最终将切片损耗降低到亚微米甚至亚10纳米,并实现了厚度低至6微米薄片的高效制备。
该成果以 “Interferometric Scattering for Optical Tomoslicing of Transparent Solids” 为题发表在 《Light:science & application》上。
研究内容
一、轴向分辨率与近邻效应:激光切片的核心挑战
采用飞秒激光在透明材料内部进行非接触式隐形切片,可以克服机械加工硬脆材料时应力损伤大、刀具磨损严重的难题。激光加工的精度,直接决定了切口的宽度和质量,进而影响切片损耗的大小。然而,激光加工的精度长期存在两个难以逾越的障碍:
(1)轴向分辨率受限。传统的激光加工受光学衍射极限和聚焦角度的物理限制,焦斑纵向长度远大于横向尺寸。即便采用高数值孔径(NA>0.9)物镜,轴向加工精度也仅能维持在约150纳米,且工作距离极短,无法用于厚晶锭的体内切片。在工业常用的低NA条件下,轴向分辨率退化至2–50微米。
(2)近邻效应。飞秒激光聚焦在透明材料内部加工时,焦点处光场会受到近邻效应的影响,即已经加工的结构对光场的散射使能量扩散,无法局限于原本的焦斑范围内,使加工精度大打折扣。
二、突破半个世纪的“轴向分辨率”瓶颈
清华大学精密仪器系孙洪波教授、方红华副教授(现中国人民大学教授)和柴源博士(第一作者),在研究飞秒激光加工熔融石英时发现了一个反常现象,可以克服光学衍射极限和“近邻效应”的限制:当激光焦点距离一个预先制备的纳米孔洞小于200纳米时,非但没有出现预期的能量衰减扩散,反而在附近自动生成一个全新的、尺寸相似的纳米孔洞。
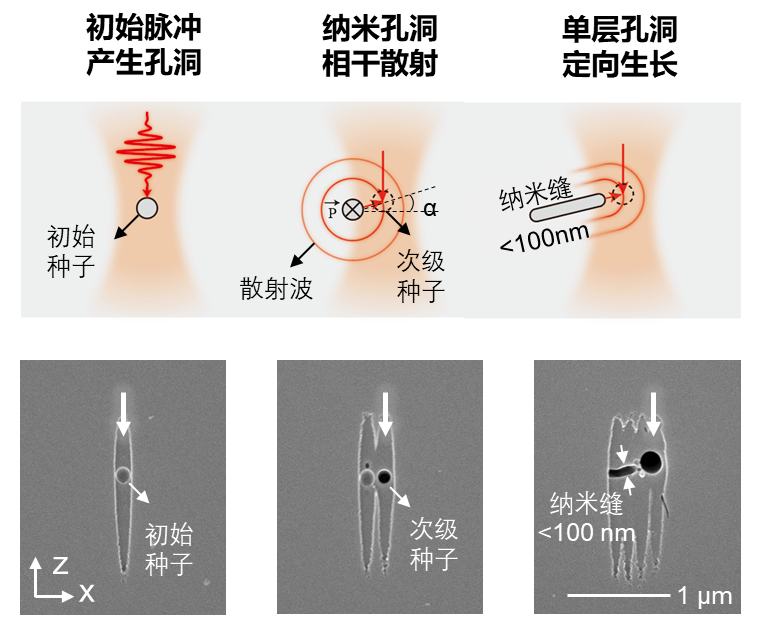
图1:纳米孔洞的相干散射现象。
经过系统仿真与验证,他们揭开了谜底:这个纳米孔洞充当了“散射中心”,它被脉冲激励产生的散射光与入射光发生干涉,在纳米孔洞的附近形成特殊的干涉场,在特定位置上具有更强的光强(比入射光高出约一成),从而诱导出第二个纳米孔洞。新的孔洞又成为下一个散射中心——如此接力,形成一条纳米级精度的“纳米缝”结构。通过精确控制激光焦点相对于已有散射体的横向偏移量,能够精确调控次级纳米孔洞的位置。当偏移量恰当时,纳米孔洞会水平延伸——这正是横向切片最理想的条件。
三、“纳米级”切口
基于这一发现,团队开发了干涉散射光学断层切片(i-SOT) 技术,在石英玻璃内部加工出厚度仅为7纳米的切割面。
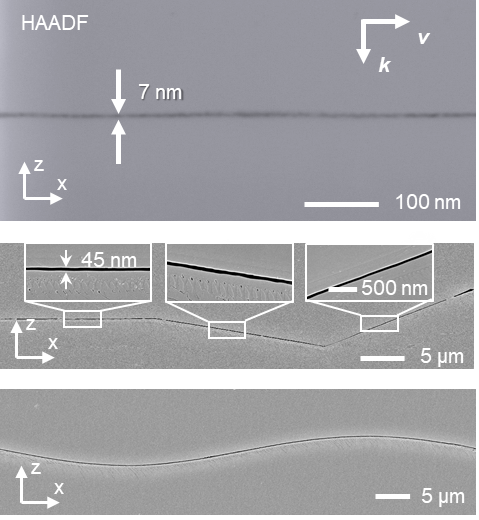
图2:纳米级切缝及可控延伸。
这一精度意味着什么?此前全球最好的激光轴向加工分辨率约为150纳米,且需要极高数值孔径的镜头,工作距离极短,无法用于厚材料的加工。而i-SOT使用普通镜头(数值孔径0.6)就能达到7纳米,相比光学衍射极限提高了2-3个数量级。且保留了充足的工作距离,可同时加工多层的切片。
更重要的是,该技术实现了对材料几乎“无损” 的加工。以晶圆切片为例,传统方法切口宽度约20-50微米,材料损耗约30%;i-SOT将切口压缩到亚微米甚至7纳米,使得质量损耗低于1%——近乎“无损切片”。
四、从“点”到“线”再到“面”:工业级加工效率
与传统逐点扫描不同,研究团队将飞秒激光整形为线状光场,使整条线上的纳米散射体同步发生干涉散射,如激光线锯般一次性形成纳米级厚度的切割面。在效率方面,实验室条件下已经实现了每秒1.2平方毫米的加工效率,若采用工业级高功率激光器,理论切片速度可达每秒400平方毫米,对于8英寸晶圆仅需不到80秒,完全具备产业化潜力。
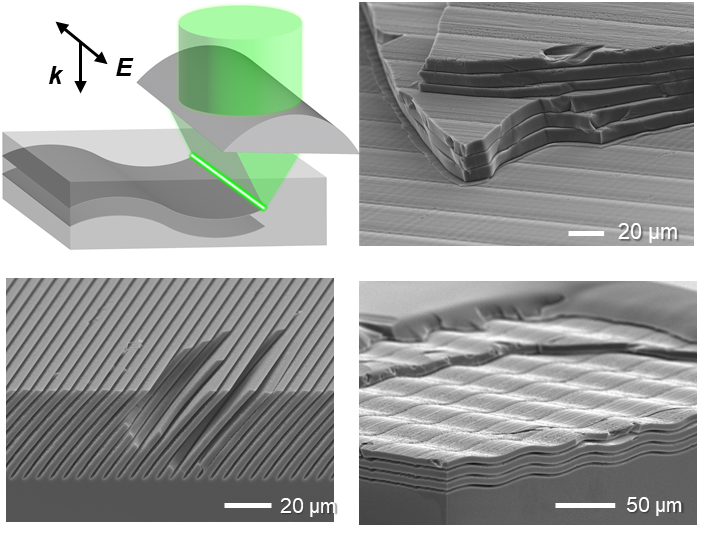
图3:线光斑高效切割及石英切片。
五、半导体晶体材料的推广
该技术已在多种透明硬脆材料上验证成功,包括钇铝石榴石(YAG) 激光晶体和镁铝尖晶石(MgAl2O4)。团队成功制备了多层堆叠的YAG晶圆,单层厚度不到10微米,切缝宽度小于1微米,层间可自然分离。这些超薄晶圆还能进一步被加工成微孔阵列、异形薄片等复杂结构。
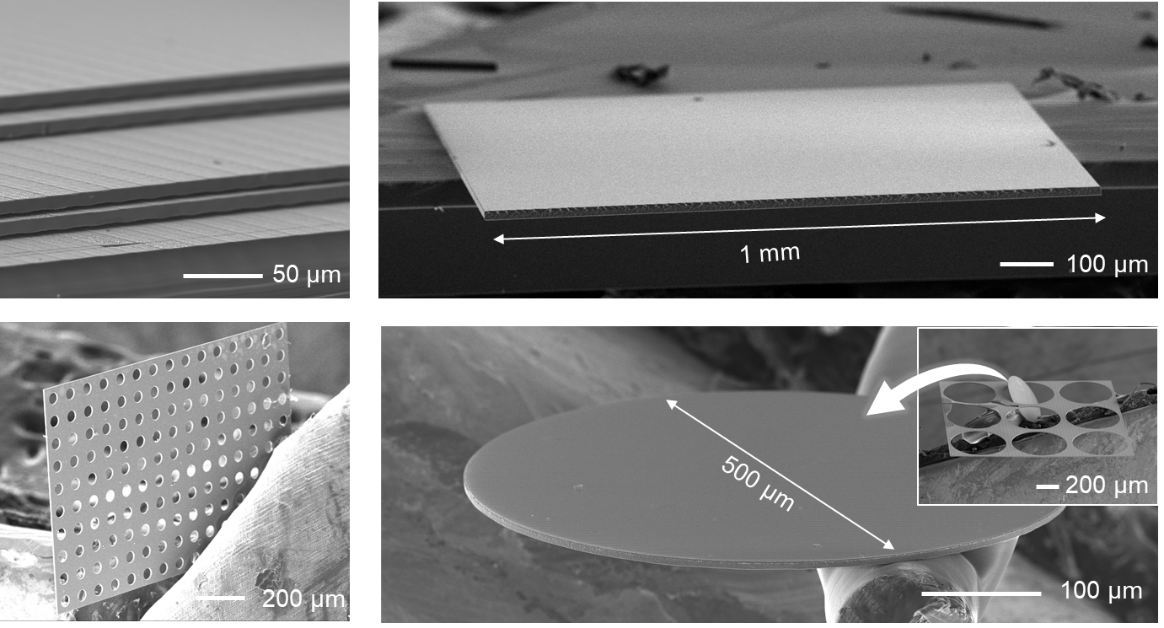
图4:晶体切片。
机械测试表明,厚度仅10微米的YAG悬臂梁可以弯曲45°而不破裂,其力学性能与完整晶体几乎一致——证明i-SOT加工不会引入明显的内应力或微裂纹。
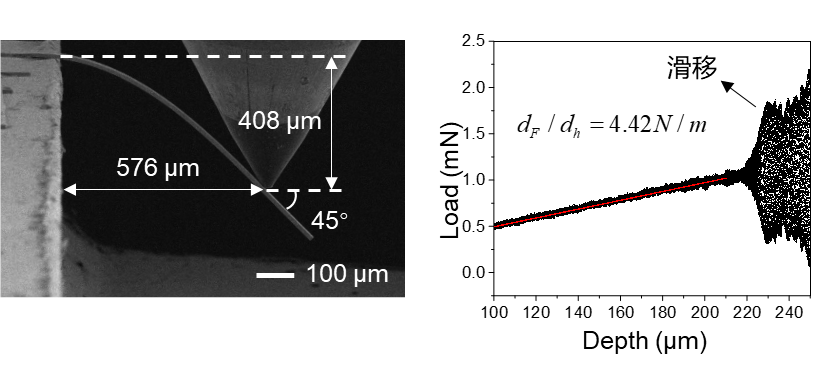
图5:YAG悬臂梁力学测试。
总结与展望
i-SOT技术不仅解决了激光加工中长期存在的轴向分辨率瓶颈,更重要的是将“散射”从干扰源变为高精度加工的工具。研究团队表示,该方法有望推广至更广泛的透明固体体系,并推动激光晶体、MEMS及下一代半导体芯片的“无损”级晶圆切片。(来源:LightScienceApplications微信公众号)
相关论文信息:https://doi.org/10.1038/s41377-026-02344-z
特别声明:本文转载仅仅是出于传播信息的需要,并不意味着代表本网站观点或证实其内容的真实性;如其他媒体、网站或个人从本网站转载使用,须保留本网站注明的“来源”,并自负版权等法律责任;作者如果不希望被转载或者联系转载稿费等事宜,请与我们接洽。